Introducció
La qualitat de les vores de les lloses prefabricades de formigó determina directament la precisió d'instal·lació dels components, el seu rendiment de transferència de càrrega estructural-i la seva integritat estètica. Aconseguir una vora impecable requereix evitar defectes habituals-com ara cantonades estellades, fuites de lletada, desviacions de planitud i una mala alineació de les juntes. La creació d'una vora tan perfecta depèn de molt més que només el disseny de la barreja de formigó; es basa críticament en la precisió de l'encofrat, la selecció adequada dels xamfrans, l'estabilitat dels dispositius de fixació magnètica i l'adherència estricta als procediments adequats durant el procés de desemmotllament. Quan tots aquests elements funcionen en sinergia, el resultat és un producte acabat caracteritzat per unes línies netes i fluides, una reelaboració significativament reduïda i una eficiència de producció substancialment millorada.

Per què és important la qualitat de les vores als panells prefabricats de formigó
Garantir la seguretat estructural i mitigar els perills
Les vores de les lloses prefabricades de formigó constitueixen les seves zones estructuralment més febles; tanmateix, cal que compleixin funcions crítiques com ara la transferència de càrrega a les juntes, la resistència a l'impacte i el control de les esquerdes. Si les vores presenten defectes, com ara cantonades estellades, esquerdes o compactació insuficient, es produiran concentracions de tensió. Això compromet la resistència a la cisalla i a la flexió del component, fent-lo susceptible al deteriorament progressiu de les vores amb el pas del temps. En casos greus, aquests defectes poden perjudicar l'estabilitat estructural de tota la unitat prefabricada, i poden provocar incidents de seguretat, com ara afluixament o col·lapse estructural després de la instal·lació.
Assegurar la precisió de la instal·lació i la qualitat de la construcció
Les lloses prefabricades de formigó es basen en l'empalmament-a-canfa per aconseguir el muntatge global; en conseqüència, la planitud de les vores, les seves toleràncies dimensionals i les seves configuracions d'unió (p. ex., llengüeta-i-juncions encastades) dicten directament la precisió de la instal·lació. Les vores desiguals o les desviacions dimensionals excessives donen lloc a buits irregulars de les juntes i un enclavament deficient, evitant que el rejuntat posterior aconsegueixi una compactació adequada. Això fa que els components siguin propensos a afluixar i desplaçar-se. A més, les cantonades estellades o els defectes de les vores a les juntes provoquen una distribució desigual de la tensió, provocant la desalineació dels components post-instal·lació i comprometent la integritat estructural general de tot el sistema de muntatge.
Millorar el rendiment del servei i prevenir el deteriorament futur
La qualitat de les vores governa directament la resistència del component a l'entrada d'aigua, la permeabilitat i la corrosió. Si les vores contenen defectes, com ara buits, niu d'abella o buits causats per fuites de lletada, l'aigua de pluja i els agents corrosius poden infiltrar-se fàcilment a l'interior del component. Això condueix a la carbonatació del formigó i a la corrosió del reforç d'acer, que al seu torn provoca esquerdes i danys estructurals, perjudicant finalment el rendiment funcional del component.
Causes habituals de les vores pobres en panells prefabricats
Alineació de l'encofrat inexacta
Fins i tot les desviacions menors en el posicionament de l'encofrat poden provocar vores irregulars o formes irregulars. Quan els motlles no estan alineats amb precisió, el formigó reflectirà aquestes imperfeccions, donant lloc a panells prefabricats que requereixen un acabat o correcció addicional.
Fixació feble que condueix al moviment
Si l'encofrat no està ben fixat, un lleuger moviment durant l'abocament del formigó o la vibració pot provocar una deformació de la vora. En comparació amb els sistemes de fixació rígids, les configuracions inestables sovint donen lloc a una qualitat del producte inconsistent. L'ús de mètodes de fixació fiables, com ara sistemes magnètics, ajuda a mantenir l'estabilitat de l'encofrat durant tot el procés de fosa.
Flux de formigó pobre i vibració insuficient
Si el formigó no flueix correctament a les zones de vora, pot crear buits o superfícies rugoses al llarg de les vores. La vibració inadequada o desigual pot atrapar l'aire, especialment a les cantonades i les vores, afectant negativament tant l'aspecte com la qualitat estructural.
Cintes de xamfrà danyades o gastades
Les tires de xamfrà defineixen el perfil de la vora. Quan estan desgastats, esquerdats o desalineats, les vores resultants perden la seva nitidesa i consistència, cosa que afecta la qualitat general del panell prefabricat.
Tècniques de desmuntatge inadequades
El desemmotllament prematur o el suport d'elevació insuficient poden provocar esquerdes o danys a les vores. Els processos de desemmotllament controlats i-ben planificats garanteixen que les vores romanguin intactes i clarament definides.
Gestió refinada dels processos productius
El procés de producció es troba al nucli de l'emmotllament de vora; per tant, s'ha de prestar una atenció crítica a quatre etapes clau: encofrat, abocament, vibració i curat, per tal d'evitar defectes com ara vores i cantonades estellades, fuites de lletada i encofrat o picat de la superfície.
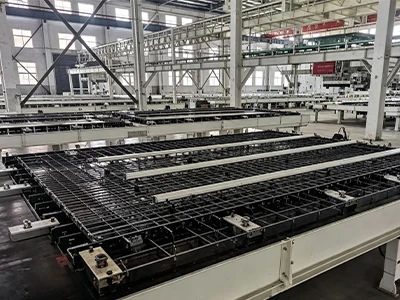
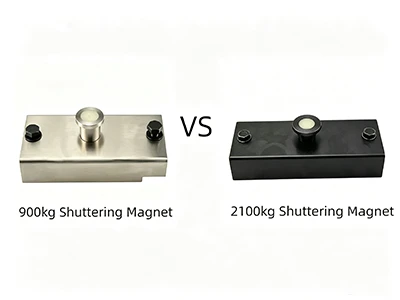
Pel que fa al control de l'encofrat, es prioritza l'ús de plaques d'acer Q235B de 6 mm-de gruix o panells d'aliatge d'alumini de 8 mm-de gruix. Les seccions de les cantonades estan estampades i formades integralment, assegurant que els espais d'unió d'unió no superin els 0,5 mm. S'ha implementat un sistema de segellat de doble-capa a totes les juntes: una tira de cautxú EPDM-de 3 mm de gruix (amb una taxa de compressió del 30%) s'adhereix a la cara interior, mentre que la part exterior s'assegura amb cargols i volanderes separades no més de 300 mm per evitar fuites de la lletada. La connexió entre l'encofrat de cantonada i l'encofrat principal utilitza una estructura "-regididor en forma de L més tirant diagonal", complementada amb reforços d'acer angular, per evitar la deformació o el desplaçament de l'encofrat durant l'abocament. En aquest context, és molt recomanable l'ús de tires de xamfrà magnètics. Aquestes tires són ideals per als requisits d'emmotllament de vora dels panells prefabricats de formigó; Aprofitant les seves fortes propietats d'adhesió magnètica, es poden fixar de manera ràpida i precisa a les cantonades d'encofrat sense necessitat de fixació addicional mitjançant claus pneumàtiques o adhesius. Això garanteix una instal·lació còmoda i un posicionament precís, resolent eficaçment els problemes de desviació de l'emmotllament de vora causats per la inestabilitat i el desplaçament associats sovint amb les tires de xamfrà tradicionals, alhora que s'eliminen els riscos de contaminació d'adhesius a les vores de formigó o danys estructurals a l'encofrat causats per claus pneumàtiques. Per als agents d'alliberament, es selecciona un tipus de polímer-a base d'aigua amb un contingut sòlid superior o igual al 25%. S'ha d'aplicar uniformement amb un rodet-fi, amb una capa addicional aplicada específicament a les zones de les cantonades. Es prohibeix estrictament l'aplicació quan l'encofrat estigui humit o presenta òxid superficial, ja que això podria contaminar les vores del formigó o comprometre l'eficàcia de l'agent desenganxant.

Durant les etapes d'abocament i vibració, s'ha de seguir estrictament la seqüència de "cantonades primer, després el cos principal". S'utilitza un tobogan de petit-diàmetre per garantir una col·locació precisa del formigó; a les zones de cantonada, el gruix de cada ascensor de formigó no ha de superar els 200 mm per evitar que l'impacte de la caiguda del formigó danyi les cantonades de l'encofrat. S'utilitza un vibrador intern d'alta freqüència de φ30 mm-, amb punts de vibració espaiats no més de 300 mm (aquest espai es redueix a 200 mm a les zones de cantonada). La tècnica de vibració implica "inserció ràpida i retirada lenta", amb la profunditat d'inserció que s'estén de 50 a 100 mm a la capa de formigó col·locada prèviament. A les zones de les cantonades, el vibrador s'ha de mantenir al seu lloc durant 20 a 25 segons-fins que aparegui una capa de lletada superficial i no s'observi més bombolles d'aire pujant a la superfície-evitant estrictament qualsevol contacte entre el vibrador i l'encofrat. Per als components de cantonades de paret fines-, es poden utilitzar vibradors connectats per ajudar a la compactació, evitant així la pèrdua de morter causada per sobre-vibració o la formació de buits com a resultat d'una vibració insuficient.
Durant la fase de curat, immediatament després de completar l'abocament, cobreix l'estructura amb materials de retenció d'humitat-per evitar una ràpida evaporació de la humitat de les vores, que podria provocar esquerdes per contracció. El moment de la retirada de l'encofrat s'ha de controlar estrictament per garantir que el formigó hagi assolit almenys el 75% de la seva resistència dissenyada. Quan traieu l'encofrat, utilitzeu eines especialitzades i comenceu el procés a les seccions no-cantonades; apliqueu una palanca suau i un despreniment lent i acurat per evitar danyar les cantonades mitjançant una palanca contundent. El període de curació posterior a la-eliminació no hauria de durar menys de 14 dies, durant els quals la superfície de formigó s'ha de mantenir humida-amb una atenció especial a les cantonades-per evitar esquerdes i esquerdes superficials.
Ús de xamfràs magnètics per crear vores netes

Els xamfrans magnètics són tires reutilitzables-que formen vores dissenyades per crear vores bisellades en elements de formigó. Ajuden a eliminar les cantonades afilades i redueixen significativament el risc de trencar-se les vores durant la manipulació i el transport. Aquest disseny senzill però eficaç no només millora l'eficiència operativa sinó que també millora la qualitat general de la formació de les vores.
Els xamfrans magnètics són ràpids i fàcils de col·locar, ajustar i treure. Aquesta flexibilitat permet als operadors adaptar-se a diferents dissenys de panells sense necessitat d'eines addicionals, fent que el procés sigui més eficient i fàcil d'utilitzar-.
Consistència de l'acabat de la vora
La forta adhesió magnètica garanteix que el xamfrà es mantingui uniformement alineat al llarg de tota la vora. Aquesta estabilitat es tradueix en acabats de vora suaus i consistents en múltiples cicles de producció, millorant tant l'aspecte com la precisió dimensional.
Aplicacions en diversos elements prefabricats
Els xamfrans magnètics s'utilitzen àmpliament en la producció de panells de paret, lloses, bigues i columnes. Són especialment adequats per a projectes que requereixen una alta precisió i repetibilitat de vora, cosa que els converteix en un component essencial en la fabricació moderna de formigó prefabricat.


Transport i instal·lació
Durant el transport i la instal·lació de lloses prefabricades de formigó, les seves vores són susceptibles a danys causats per impactes o desplaçaments; per tant, són essencials les mesures de protecció millorades i l'adhesió als procediments operatius normalitzats. Durant el transport, les vores s'han d'embolicar amb materials flexibles, com escuma o cautxú, i les lloses s'han d'apilar en capes separades per separadors. Aquests separadors s'han de col·locar per evitar la pressió de càrrega-directament sobre les vores. A més, les alçades d'apilament s'han de mantenir dins dels límits raonables i el vehicle de transport s'ha de conduir sense problemes per evitar cops o frenades sobtades que puguin provocar col·lisions. Abans de la instal·lació, s'ha d'inspeccionar l'estat de les vores dels components; els defectes menors s'han de reparar immediatament i s'ha de verificar que la base subjacent estigui a nivell i que les-ranures d'instal·lació assignades prèviament s'alineen correctament. Durant l'elevació, les lloses s'han de baixar a la seva posició lentament i amb cura; els espais entre components adjacents s'han de controlar fins a 5 mm i posteriorment segellar-los. Després de la instal·lació, les lloses s'han de fixar ràpidament i les plaques de juntes de dilatació s'han d'instal·lar d'acord amb les especificacions estàndard per garantir tant l'estabilitat estructural general com la integritat de les vores.
Reparació de defecte
Si apareixen defectes de vora durant els processos de producció, transport o instal·lació, s'han d'implementar ràpidament mesures correctives específiques per evitar que els defectes es propagin. En cas d'esquerdes menors o danys a les cantonades, la zona afectada s'ha d'esbandir amb aigua neta i netejar-la a fons amb un raspall de filferro; després d'haver estat prou humitejat, s'ha de pegar i anivellar amb una barreja de morter de ciment 1:2 o 1:2,5. En casos de danys més greus, s'ha de cisellar qualsevol formigó no sòlid i àrids que sobresurten; després d'esbandir la zona i humitejar-la, les reparacions s'han d'executar amb formigó d'àrids fi-de grau un nivell superior al formigó original. Després de la reparació, s'han d'aplicar mesures de curat millorades per assegurar una unió estreta entre la secció reparada i el component estructural original, així com un aspecte de superfície plana i uniforme. Per a les desviacions de la planitud de la superfície, s'ha d'utilitzar una esmoladora per raspar lleugerament la superfície i eliminar qualsevol protuberància, garantint així que les vores estiguin a nivell i compleixin els requisits tant d'instal·lació com d'estètica.
Bones pràctiques per aconseguir avantatges perfectes
Les vores perfectes en el formigó prefabricat no s'aconsegueixen per casualitat; són el resultat d'un control constant i atenció al detall durant tot el procés de producció. Els petits ajustos en la preparació sovint condueixen a millores notables en la qualitat del producte final.
Mantenir les superfícies d'acer netes i planes és el punt de partida. Qualsevol residu, òxid o desnivell pot crear espais entre el xamfrà i l'encofrat, donant lloc a vores irregulars. Una superfície de contacte llisa garanteix una alineació precisa i resultats coherents en múltiples llançaments.
L'ús de materials de xamfrà{0}}d'alta qualitat és igual d'important. Els xamfs magnètics o de goma duradors mantenen la seva forma sota pressió i ús repetit, a diferència dels materials de baix grau-que poden deformar-se o desgastar-se ràpidament. Els materials fiables ajuden a aconseguir vores afilades i uniformes amb un mínim de retocs.
La inspecció de l'encofrat abans de la fosa ajuda a identificar possibles problemes de manera precoç. La comprovació de l'alineació, la posició del xamfrà i les superfícies de contacte redueix el risc de defectes un cop s'aboca el formigó.
L'estandardització del procés de producció ho uneix tot. Quan els passos de neteja, posicionament i inspecció segueixen una rutina coherent, la qualitat de les vores es fa previsible, repetible i més fàcil de controlar a escala.
Conclusió
L'assoliment de vores impecables a les lloses prefabricades de formigó es basa en una execució meticulosa que abasta tot el procés, des del disseny, selecció de matèries primeres i producció fins al transport, la instal·lació i la correcció de defectes, tot sota un control de qualitat integral. Cada etapa està indissociablement lligada: el disseny estableix una base sòlida; les matèries primeres garanteixen la resistència estructural; la producció garanteix un modelat precís; el transport i la instal·lació eviten danys; i la reparació esmena qualsevol defecte. A més, l'ús estratègic d'eines especialitzades, com ara les tires de xamfrà magnètics, mitiga de manera efectiva diversos problemes relacionats amb les vores-. Aquest enfocament garanteix que les vores de les lloses prefabricades de formigó romanguin planes, resistents i duradores, salvaguardant així la integritat estructural i la precisió de la instal·lació, alhora que millora la qualitat global i la longevitat de tot el projecte d'enginyeria.
Preguntes freqüents
P: Quins són els defectes de vora habituals dels panells prefabricats de formigó i quines són les principals causes?
R: Els defectes comuns inclouen vores estellades, fuites de lletada, desnivells de la superfície, mala alineació de les juntes i niu d'abella. Les causes principals són la fixació inestable de l'encofrat, la vibració inadequada, les proporcions incorrectes de barreja de material, els danys durant el transport i la instal·lació, el curat insuficient i el posicionament inexact de les eines de xamfrà tradicionals.
P: Quins són els avantatges clau dels xamfrans magnètics en comparació amb els xamfrans tradicionals?
R: Els principals avantatges són que no calen claus ni cola, i una forta força magnètica garanteix un posicionament precís. Això ajuda a evitar la contaminació del formigó i els danys a l'encofrat. Els xamfrans magnètics són duradors, reutilitzables i capaços de mantenir un radi de vora constant, reduint l'estellament de les vores alhora que millora l'eficiència. També són adequats per a vores irregulars i components de paret-prima.
P: Quina és la tolerància acceptable per a les dimensions de les vores i com es pot evitar una desviació excessiva?
R: Les toleràncies dimensionals per a l'amplada i el gruix del panell s'han de controlar generalment en ± 3 mm, i la planitud de la superfície no ha de superar la desviació de 3 mm quan es mesura amb una regla de 2-metres. Per evitar una desviació excessiva, s'han de definir estàndards durant l'etapa de disseny, s'han d'utilitzar encofrats precís i reforçats durant la producció, la col·locació del formigó i la vibració s'han de controlar de manera uniforme i la inspecció i correcció posterior al desemmotllament s'ha de dur a terme ràpidament.
P: Com es poden minimitzar els danys a les vores durant el transport i la instal·lació?
R: Durant el transport, les vores s'han de protegir amb materials tous com ara escuma o coixinets de goma. Els components s'han d'apilar en capes, evitant la càrrega a les vores, i transportats sense problemes per minimitzar la vibració. Abans de la instal·lació, cal inspeccionar les vores i reparar els defectes amb antelació. Durant l'aixecament, els components s'han de baixar lentament per evitar impactes i, després de la instal·lació, s'han de fixar de manera segura amb l'alineació i el segellat adequats de les juntes.
P: Com es poden reparar eficaçment les estellades de vora menors?
R: Primer, netegeu la zona danyada amb aigua i un raspall de filferro i assegureu-vos que estigui ben humitejat. A continuació, apliqueu una barreja de morter de ciment amb una proporció d'1:2 a 1:2,5 per omplir i remodelar la vora. Després de la reparació, mantingueu les condicions de curació adequades per garantir una unió forta i un acabat superficial llis.